
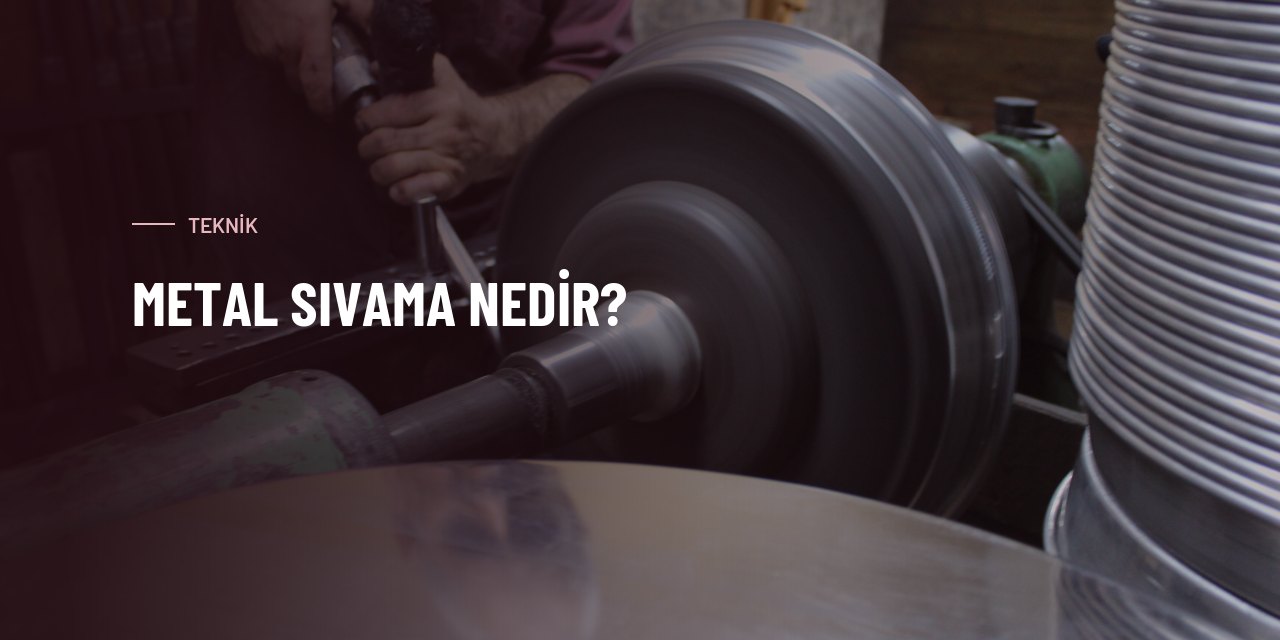
Metal sıvama, yuvarlak bir sac taslağın döner bir kalıba (mandrel) bağlanıp yüksek devirde döndürülürken sıvama kalemiyle kademe kademe kalıbın üzerine yatırılmasıdır. Malzeme kesilmez, kaldırılmaz — akıtılarak şekil alır.
Derin çekmeden farkı
Derin çekmede sac, bir zımba yardımıyla dişi kalıbın içine çekilir. Tek vuruşta form alır, seri üretim çok hızlıdır. Sıvamada ise parça, dönerken kademeli olarak şekillenir; çevrim süresi daha uzundur.
Metal sıvama: kalıp maliyeti düşüktür — tek bir mandrel yeter. Çevrim süresi uzundur, düşük ve orta adetlere uygundur, yalnızca dönel simetrik geometri üretir. Ölçü değişikliği aynı mandrelle karşılanabilir.
Derin çekme: kalıp maliyeti yüksektir — zımba ve matris takımı gerekir. Çevrim süresi çok kısadır, yüksek adetlere uygundur, simetrik olmayan formları da üretebilir. Her yeni ölçü için yeni kalıp gerekir.
Sıvamanın malzemeye etkisi
Talaş kaldırılmadığı için elyaf yapısı kopmaz; malzeme form boyunca sürekli kalır. Bu, aynı kalınlıktaki talaşlı imalat parçasına göre daha yüksek dayanım anlamına gelir. Ayrıca sıvanan yüzey pürüzsüz ve gözeneksiz çıkar — parlatma, anodize ve boya gibi yüzey işlemlerine hazırdır.
Bir başka avantaj: tek parça üretim. Kaynaklı bir gövdede birleşim yeri her zaman en zayıf noktadır ve titreşim altında çatlak oradan başlar. Sıvanmış gövdede birleşim yoktur.
Ne zaman sıvama, ne zaman derin çekme?
Sıvamayı seçin: parça dönel simetrikse (silindir, koni, çanak, reflektör), yıllık adet düşük ya da ortaysa, ölçü varyasyonu çoksa, prototip aşamasındaysanız.
Derin çekmeyi seçin: yıllık adet yüz binlerdeyse, geometri simetrik değilse, çevrim süresi kritikse.
Filtre gövdesinde neden sıvama?
Filtre gövdesi ders kitabı örneğidir: dönel simetrik, kaynaksız olması gereken, çok sayıda çap ve boy varyasyonu olan bir parça. Tek bir mandrelle farklı kapasiteler üretilebildiği için, katalog dışı bir ölçü istendiğinde sıfırdan kalıp yapmak gerekmiyor.
Elinizde bir numune ya da teknik resim varsa mandrel imalatından seri üretime kadar süreci tek elden yürütüyoruz.